
Мачты светофоров: о производстве, применении и материалах
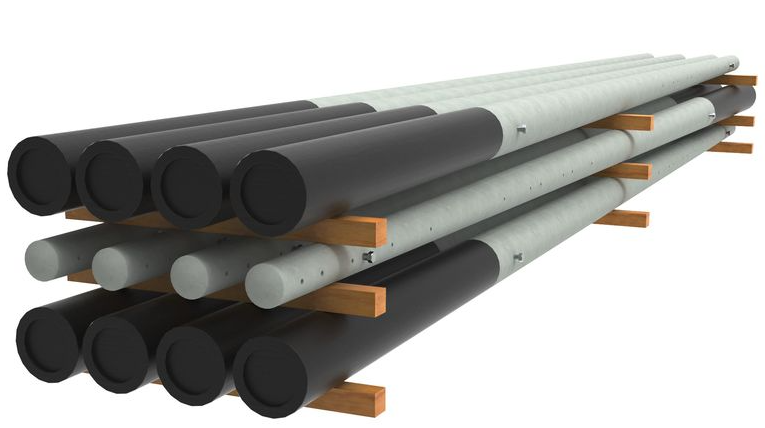
Мачты класса МСЦ – конические центрифугированные железобетонные опоры с кольцевым сечением, изготовленные из высокопрочного бетона класса В22,5 и армированные ненапрягаемой проволокой ВР-1 и стержневой арматурой класса А-I. Производственный процесс включает несколько ключевых этапов. Формовка осуществляется в горизонтальных центрифугах при скорости вращения 600-800 об/мин, что обеспечивает равномерное распределение бетонной смеси и высокую плотность материала.
После формования изделия проходят термообработку в пропарочных камерах при температуре 80-90°С, что значительно повышает прочностные характеристики. Каждый этап производства сопровождается строгим контролем качества, включая проверку геометрических параметров и прочностные испытания.
Подземная часть мачт покрывается двухслойным битумным покрытием толщиной 200-300 мкм, а в условиях агрессивных грунтов дополнительно защищается полимерными материалами. Надземная часть обрабатывается грунтовкой ГФ-021 с последующим нанесением двухслойного лакокрасочного покрытия на основе эпоксидных смол. По специальному заказу возможно нанесение светоотражающих составов, повышающих видимость конструкции в темное время суток.
Применение
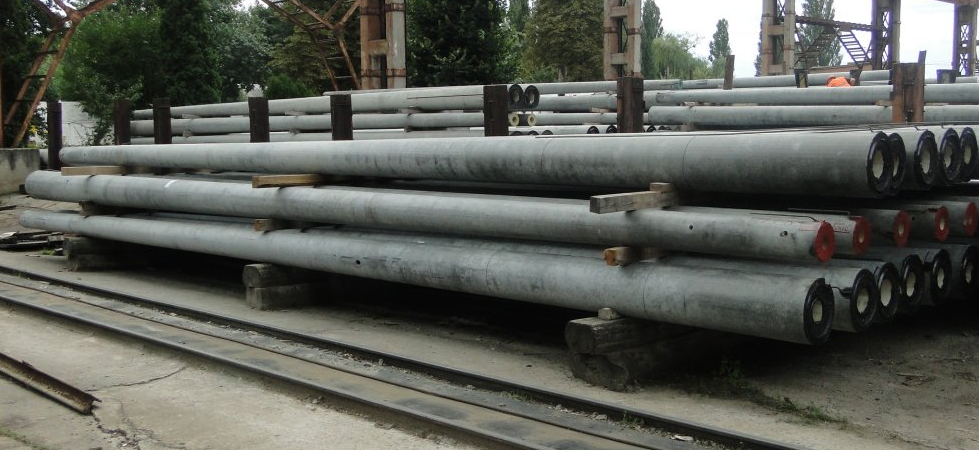
Железобетонные мачты МСЦ-8 и МСЦ-10 широко используются на железнодорожных путях для установки перегонных и переездных светофоров различного технического исполнения и напряжения контактной сети (6–10 кВ), а также для подвески тягового оборудования в электрифицированных пунктах и контактных сетях. В городских условиях такие изделия применяются для монтажа уличных светофоров и электрощитового оборудования на сложных транспортных развязках, где требуется высокая прочность и устойчивость конструкции. Особое значение имеет их использование в районах с неблагоприятными климатическими условиями, включая районы Крайнего Севера и сейсмически активные зоны.
Производство и материалы
Технические характеристики мачт МСЦ обеспечивают их устойчивость к различным видам нагрузок. Конструкции выдерживают изгибающий момент до 1,85 тс·м, что соответствует ветровым нагрузкам до 45 м/с и значительным снеговым нагрузкам. Диапазон рабочих температур составляет от -60°С до +40°С, а сейсмостойкость соответствует требованиям для районов с сейсмичностью до 7 баллов по шкале MSK-64. Толщина стенки 45 мм обеспечивает необходимую прочность при ударных воздействиях и вибрациях, возникающих от проходящего транспорта.
Монтаж мачт требует соблюдения специальных технологических требований. Установка начинается с подготовки фундамента, который заглубляется на 1,5-2 метра и заливается бетоном класса М100-М200. Анкерные болты устанавливаются с точным соблюдением проектных положений. Подъем конструкции осуществляется краном грузоподъемностью не менее 3 тонн с обязательным выравниванием по вертикали с точностью до 2 мм на метр высоты. Особое внимание уделяется герметизации кабельных вводов и соединений, что обеспечивает защиту от попадания влаги во внутреннюю полость мачты.
Типоразмеры и маркировка
Мачта МСЦ-8 имеет длину 8,05 м, диаметр верхней части 170 мм и нижней 290 мм, объем бетонного массива около 0,23 м³ и массу примерно 0,6 т; мачта МСЦ-10 достигает 10,05 м при аналогичной геометрии с увеличенным объёмом до 0,29 м³ и массой 0,65–0,8 т. Маркировка состоит из букв «МСЦ» (мачта светофорная центрифугированная) и цифры, отражающей длину в метрах; на каждом изделии ставят дату выпуска, обозначение чертежа (№ 14885-00-00 для МСЦ-8 и № 14886-00-00 для МСЦ-10) и штамп ОТК.
Качество и сертификация
Сертификация и контроль качества соответствуют строгим отраслевым стандартам. Мачты МСЦ сертифицированы для применения на объектах РЖД и соответствуют требованиям ТУ 35-1492-92, а также ГОСТ 13015-75. Каждая партия продукции проходит входной контроль сырья и выходной контроль готовых изделий, включая испытания на статические и динамические нагрузки. На каждую мачту наносится маркировка, содержащая информацию о дате изготовления, номере партии и обозначении рабочего чертежа, что обеспечивает полную прослеживаемость продукции.


-
Каталог
- Кольца для колодцев
- Дорожные и аэродромные плиты
-
Фундаменты железобетонные
- Фундаментные бетонные блоки ФБС
- Фундаменты дорожных знаков
- Плиты ленточных фундаментов ФЛ
- Фундаменты временных опор
- Газовый ковер и подушки под газовый ковер
- Фундаментные Ф-Блоки для каркаса
- Фундаменты стаканного типа
- Фундаменты ТП 310-4-1
- Фундаменты (подножники) Серия 3.407-98
- Фундаментные бетонные блоки ФБВ по серии 1.116.1-8 вып. 1
- Фундаментные бетонные блоки ФБП ГОСТ 13579-2018
- Унифицированные дырчатые блоки УДБ
- Оборонительные железобетонные конструкции
- Бетонные (ЖБИ) заборы
-
Железобетонные лотки
- Лотки кабельные
- Лотки дренажные
- Лотки прикромочные
- Лотки телескопические
- Лекальные блоки фундаментов
- Лотки водоотводные
- Лотки водостока железобетонные ПЛУ/ПВУ
- Лотки междупутные по альбому ГИПРОТРАНСПУТЬ
- Лотки междушпальные ЛЖС и ЛЖН
- Лотки теплотрасс
- Оголовки лотков дренажные
- Оголовки лотков ОЛС/ОЛН/ОМШЛ
- Плиты и бруски для подстанций железобетонных
- Железобетонные плиты
- Опоры освещения
- Плиты перекрытия
- Перемычки железобетонные
- Лестницы железобетонные
- Балки железобетонные
- Вентиляционные блоки
- Дорожные и тротуарные покрытия
-
Элементы благоустройства
- Уличные скамейки
- Столы садовые
- Беседки
- Зоны отдыха
- Бетонные полусферы
- Тумбы и столбы ограждений
- Ограждения
- Велопарковки
- Козырьки входа
- Урны для мусора
- Вазоны и цветочницы
- Декоративные фигурки
- Скульптуры, фонтаны, садовые фонари
- Качели
- Лежаки и шезлонги
- Пляжное оборудование
- Флагштоки
- Малые архитектурные формы по серии 320-4, альбом II
- Элементы теплотрасс
- Трубы железобетонные
- Железобетонные колодцы для сетей связи
- Сваи железобетонные
-
Строительство железных дорог
- Анкера блочного типа
- Анкеры свайные типа АС
- ЖБИ фундаменты для установки в скальных грунтах
- Железобетонные стойки для опор контактной сети
- Краевые балки ж/д платформ
- Мачты светофоров
- Опорные плиты для Ж/Д
- Опоры контактной сети
- Плиты стрелочных переводов
- Сваи типа С с оголовком ОС
- Трехлучевые железобетонные анкера для опор контактной сети
- Угловые элементы платформ (УЭП)
- Фундаменты для мачт светофоров
- Фундаменты для опор контактной сети
- Фундаменты для опор контактной сети трехлучевые железобетонные с анкерным креплением
- Фундаменты засыпные с уширенной полкой стаканного типа
- Фундаменты трехлучевые с ростверком
- Нестандартные ЖБИ изделия
-
Колонны железобетонные
- Колонны двухветвевые по серии КЭ-01-52
- Колонны для одноэтажных зданий по серии 1.424.1-5, выпуск 1,87
- Колонны по серии 1.423.1-5,88, выпуск 1
- Колонны по серии 1.423.1-3,88, выпуск 1
- Колонны для одноэтажных промышленных зданий по серии 1.424.1-13
- Колонны для подвальных помещений по серии 525-1-72
- Колонны железобетонные двухветвевого сечения для одноэтажных производственных зданий высотой 15,6; 16,8; 18,0 м по серии 1.424.1-9 выпуск 1
- Колонны КС
- Колонны по серии 1.423-3, выпуск 1
- Колонны фахверковые по серии 1.427.1-3, выпуски 3 и 1,87
- Панели стеновые железобетонные
- Железобетонные шахты лифтов
- Ригели железобетонные
- Прогоны железобетонные
- Лежни железобетонные
- Железобетон Б/У
-
Инженерные коммуникации
- Бетонные упоры по серии 3.001.1-3
- Г-образные конструкции по серии 3.820.1-39
- ЖБИ для водопроводных колодцев по серии 901-09-11.84
- Желоба по серии 3.602.1-1
- Опоры неподвижные
- Балки для тепловых камер
- Железобетонные емкости водопроводных и канализационных сооружений по серии 3.900-2
- Коллекторы подземных коммуникаций по серии РК1101-87
- Конструкции шлюзов-регуляторов по серии 3.820.1-29
- Плиты перекрытий камер и каналов по РК 2203-86
- Плиты перекрытия каналов по ТС-01-01
- Лотковые элементы по серии ИС-01-04
- Опоры под технологические трубопроводы по серии 3.015-1,92
- Прямоугольные емкостные сооружения по серии 3.900.1-10
- Стеновые и перегородочные панели по серии 3.902.1-12
- Стаканы дефлекторов и зонтов по серии 1.494.1-24 и серии 1.465-7
-
Дорожное строительство
- Блоки контурные по серии 3.501.1-150
- Фундаменты для светофоров
- Плиты для железнодорожных переездов ПЖ-1 по серии 501-01-6.89
- ЖБ изделия для крепления откосов судоходных рек и каналов по серии 3.505.1-16
- Железобетонные изделия опор мостов по серии 3.503.1-75
- Железобетонные элементы укрепления
- Конструкции для пешеходных мостов и мостовых переездов по серии 3.820-13
- Лестничные сходы железобетонные
- Низовые и верховые подпорные стены из сборного железобетона на автомобильных дорогах по серии 3.503.1-67, выпуск 1
- Плиты безбалластного мостового полотна по шифру 897
- Плиты для крепления каналов и откосов по серии 3.820.1-70, выпуск 2
- Плиты настила для железнодорожных переездов по ТПР 501-0-118 альбом III, ТП 509-032.90 альбом 2
- Подпорные стены
- Прямые путепроводы по серии 3.503.1-95, выпуск 2-1 и выпуск 2-2
- Сборно-монолитные заглубленные помещения по серии У-01-01/80, выпуск 1
- Трубы водопропускные железобетонные
- Фундаменты для дорожных знаков
- Плиты крепления сооружений и гасители по серии 3.820-6, выпуск 5/88
- Звенья труб, блоки фундаментов и оголовки по серии 2119РЧ, выпуск 1-1
- ЖБИ для сопряжения автодорожных мостов по серии 3.503.1-41, выпуск 2
- Железобетонные короба КБ для мостов по серии 3.501.1-167, выпуск 1
- Опоры автодорожных мостов по серии 3.503.1-79, выпуск 2
- Опоры под пролетные строения
- Перекрывающие блоки и тротуарные плиты по серии 3.501.1-146
- Переходные и тротуарные плиты, лежни по серии 3.503.1-96, выпуск 1-1
- Пешеходные мосты через железные дороги по серии 3.501.1-165, выпуск 1-2
- Портальные, откосные стенки и фундаменты по серии 503-7-015.90
- Сборные конструкции тоннелей по серии 3.006.1-3-83
- Тротуарные и ограждающие блоки по серии 3.503.1-81
- Элементы ограждений по серии 3.017-1, 3.017-3
- Дырчатые блоки для фундаментов под машины по серии 3.004.1-9
- Изделия для косогорных водопропускных труб по шифру 2338, выпуск 1
- ЖБИ для сооружения подземных пешеходных переходов по серии 3.507-1, выпуск 2
- Железобетонные изделия по серии 3.503.1-100, выпуск 3
- ЖБИ по ТПР 501-07-3.83
- Звенья безнапорных труб прямоугольного сечения по ГОСТу 26067.1-83
- Элементы прямоугольных труб по серии 3.501.1-177.93, выпуск 1-1
-
Энергетическое строительство
- Железобетонные приставки по серии 3.407-57,87
- Сборные фундаменты для опор ЛЭП по серии 3.407.1-144, выпуск 1
- Унифицированные фундаментные конструкции по серии 3.407-115
- Элементы опор линий электропередач по серии 3.407.9-180, выпуск 2
- ЖБ элементы проходных и непроходных кабельных эстакад по серии 3.016.2-12, выпуск 2
- Железобетонные фундаменты опор ЛЭП
- Железобетонные элементы мачт осветительных по серии 3.501.2-123 выпуск 3
- Нерудные материалы
- Нестандартное применение ЖБИ
- Cопутствующие товары / услуги
- О компании
- Доставка и упаковка
- Награды, дипломы и сертификаты
- Блог
- ГОСТы
- Контакты
-
Каталог
- Кольца для колодцев
- Дорожные и аэродромные плиты
- Фундаменты железобетонные
- Оборонительные железобетонные конструкции
- Бетонные (ЖБИ) заборы
- Железобетонные лотки
- Железобетонные плиты
- Опоры освещения
- Плиты перекрытия
- Перемычки железобетонные
- Лестницы железобетонные
- Балки железобетонные
- Вентиляционные блоки
- Дорожные и тротуарные покрытия
- Элементы благоустройства
- Элементы теплотрасс
- Трубы железобетонные
- Железобетонные колодцы для сетей связи
- Сваи железобетонные
- Строительство железных дорог
- Нестандартные ЖБИ изделия
- Колонны железобетонные
- Панели стеновые железобетонные
- Железобетонные шахты лифтов
- Ригели железобетонные
- Прогоны железобетонные
- Лежни железобетонные
- Железобетон Б/У
- Инженерные коммуникации
- Дорожное строительство
- Энергетическое строительство
- Нерудные материалы
- Нестандартное применение ЖБИ
- Cопутствующие товары / услуги
- О компании
- Доставка и упаковка
- Награды, дипломы и сертификаты
- Блог
- ГОСТы
- Контакты
Используя данный сайт, Вы соглашаетесь на обработку файлов cookie, а также подтверждаете согласие с положениями Политики использования cookies.